ブランクとデータムの準備
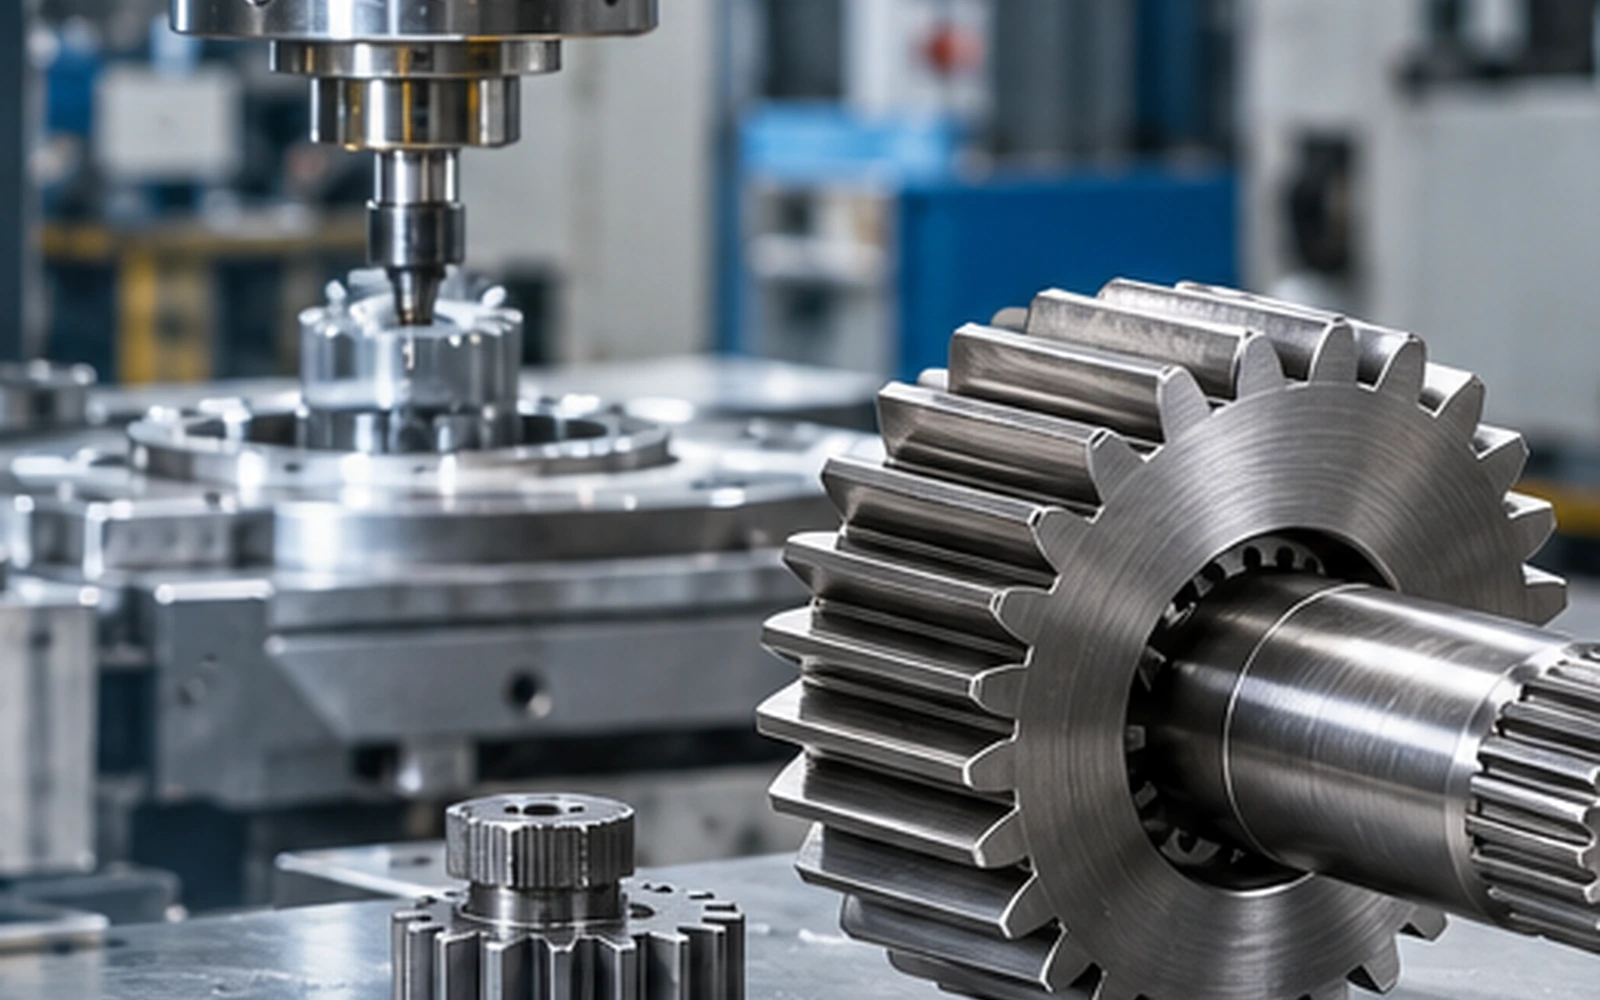
旋削加工によって、後の歯車加工やスプライン加工で使用される穴径、面径、肩径、基準径が確定する。
すべての太陽光発電装置にすべての操作が必要なわけではありません。操作方法は、図面と用途に基づいて選択する必要があります。
旋削加工によって、後の歯車加工やスプライン加工で使用される穴径、面径、肩径、基準径が確定する。
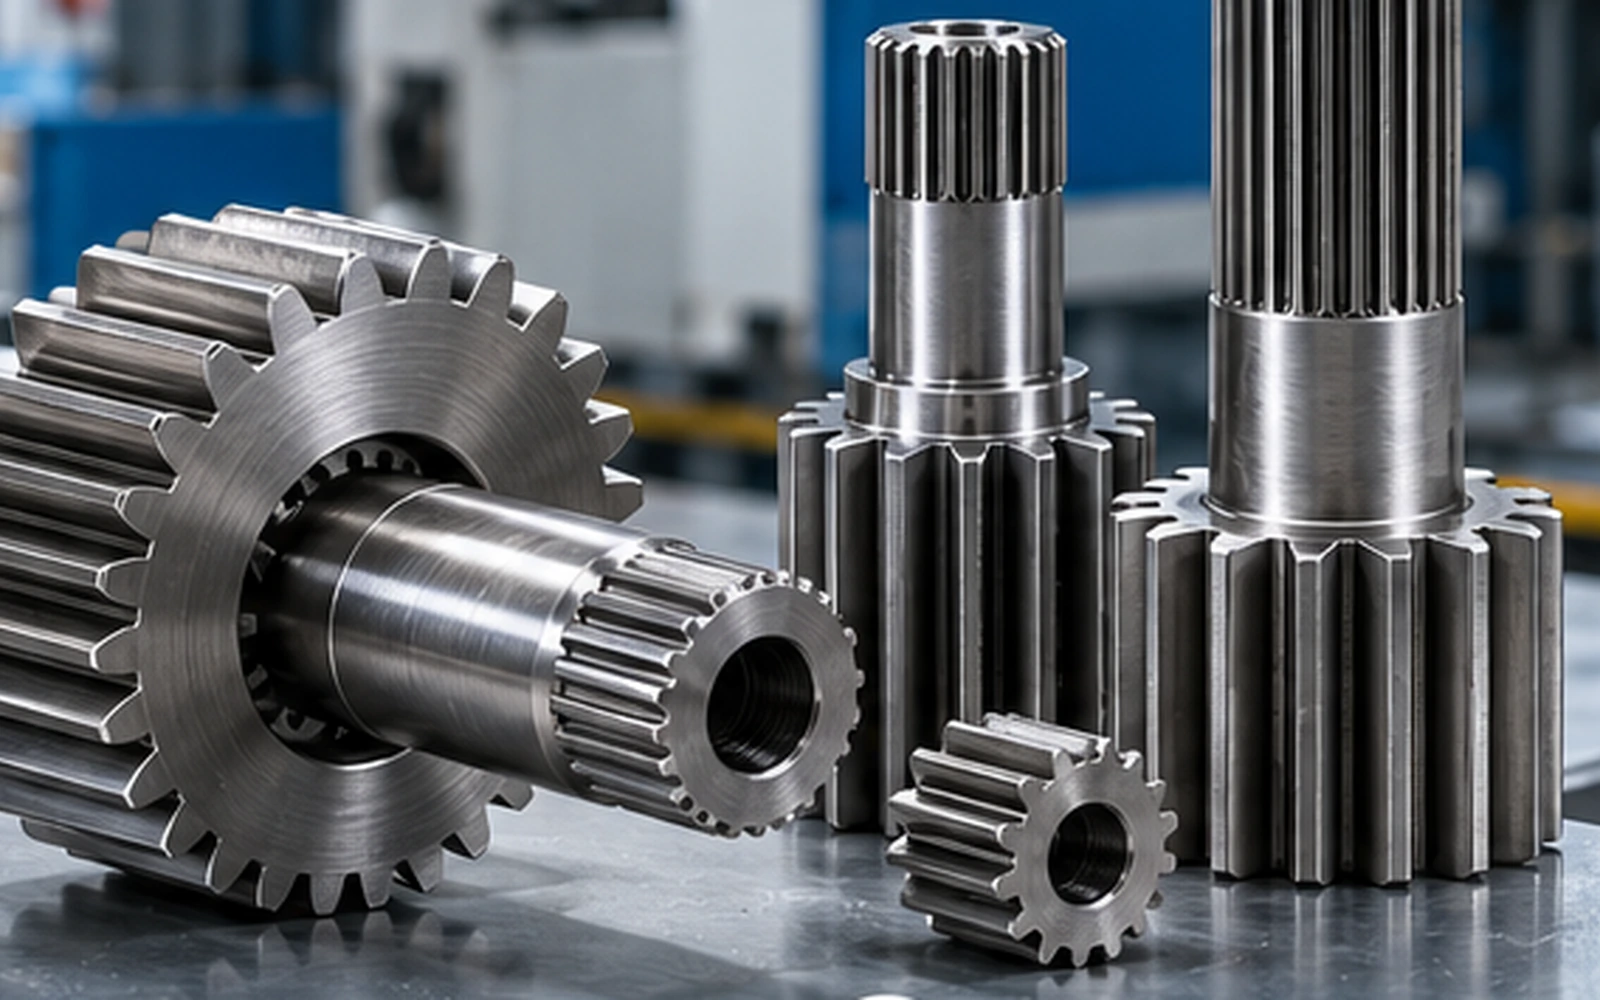
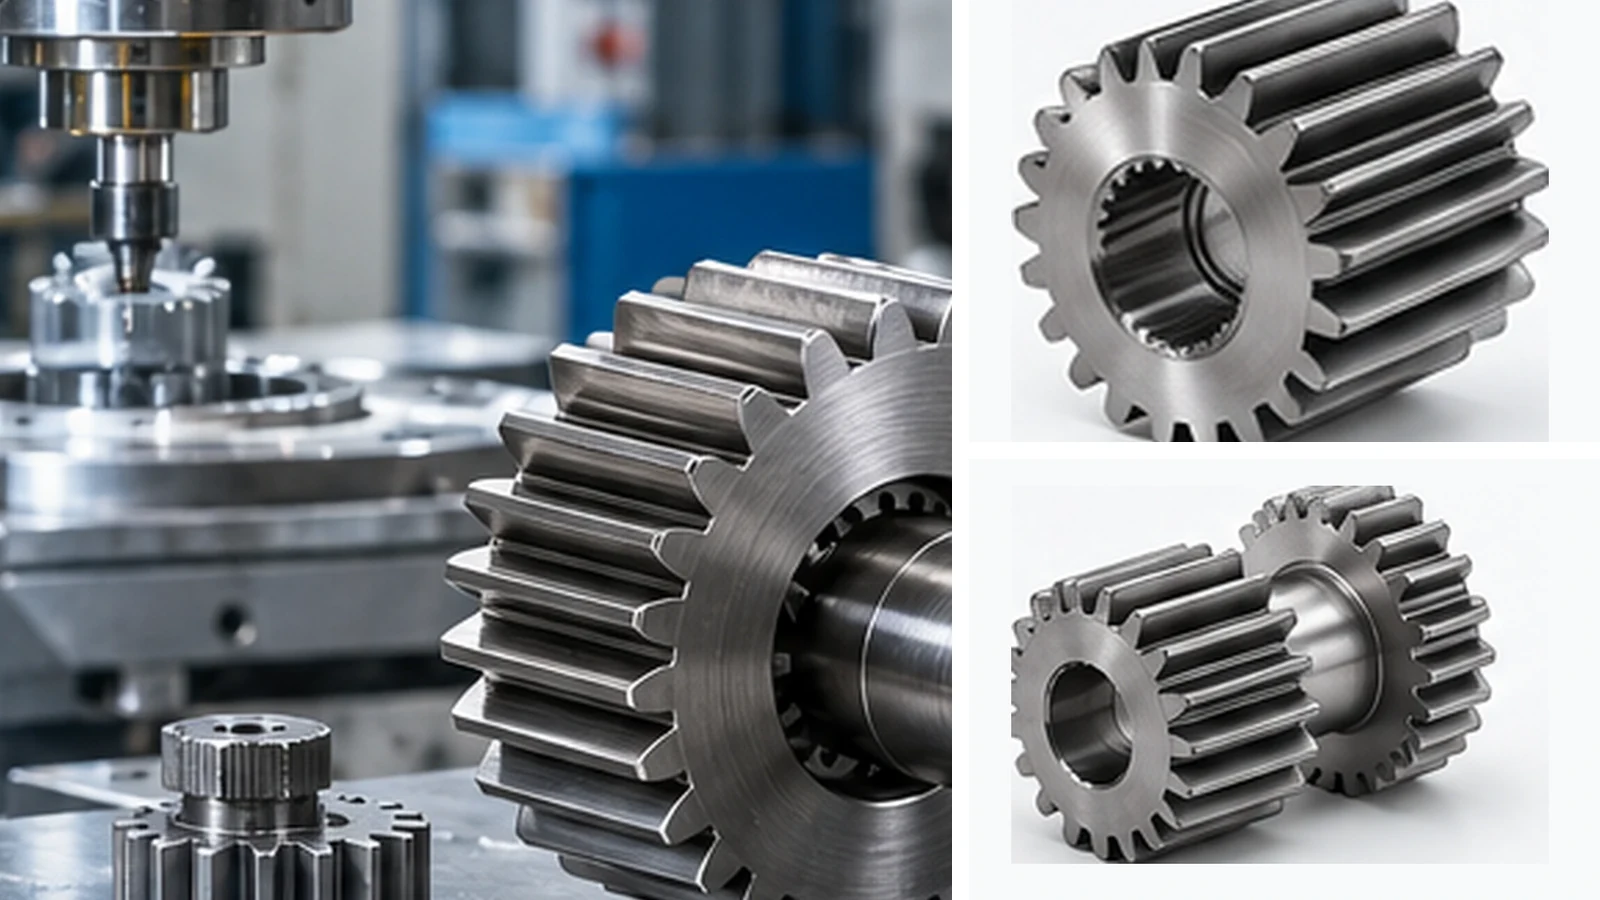
歯の形状、アクセス性、および必要なプロセスに応じて、ホブ加工またはシェーピング加工を用いて外部歯を生成することができる。
内外スプライン、シャフトジャーナル、ねじ山、キー溝、および保持機構は、管理された図面に基づいて機械加工されます。
材質および硬度に関する要件は、図面および用途に応じて適用されます。ケース要件は明示的に記載する必要があります。
図面において、より厳密な歯質、振れ精度、または表面仕上げ精度が求められる場合は、研削加工やその他の仕上げ加工が用いられます。
検査には、歯の厚さ/スパン/オーバーピンの測定、振れ、プロファイル/リードデータ、および指定されたインターフェース寸法が含まれる場合があります。
寸法報告書は、組み立てや噛み合いを左右する特性を網羅している場合にのみ有用です。交換用ギアの場合、外観上の寸法よりも、穴やスプラインの嵌合、歯厚、振れ、嵌合形状の方が通常はより重視されます。
生産前に検査計画を合意するため、出荷時に添付する必要のある書類を教えてください。
後々の歯面加工やインターフェース加工を制御する基準面を加工する。
計画された基準面に基づいて、外歯を生成し、穴、スプライン、またはシャフトの形状を加工します。
歪みや最終仕上げを考慮した上で、硬度/表面処理を制御する手法を適用する。
重要な歯面またはベアリング/接合面を仕上げ、図面で要求される特性を確認する。
| トピック | 購入者向けガイド |
|---|---|
| 検査は選択的である | 一般的な書類を作成するのではなく、機能を保護する特性を測定する。 |
| 熱処理の影響 | 後処理仕上げが必要な場合は、硬化前に材料の回収と基準点の回復を計画してください。 |
| 統合シャフトリスク | 長い軸部品は、処理後に特に真直度や同軸度に注意を払う必要がある場合があります。 |
| パッケージは品質の一部です | 仕上げ済みの歯、スプライン、ベアリングシートを腐食や金属同士の接触から保護します。 |