Подготовка бланка и исходной точки
В процессе токарной обработки определяются отверстия, торцы, выступы и опорные диаметры, используемые в последующих операциях по изготовлению зубчатых передач и шлицев.
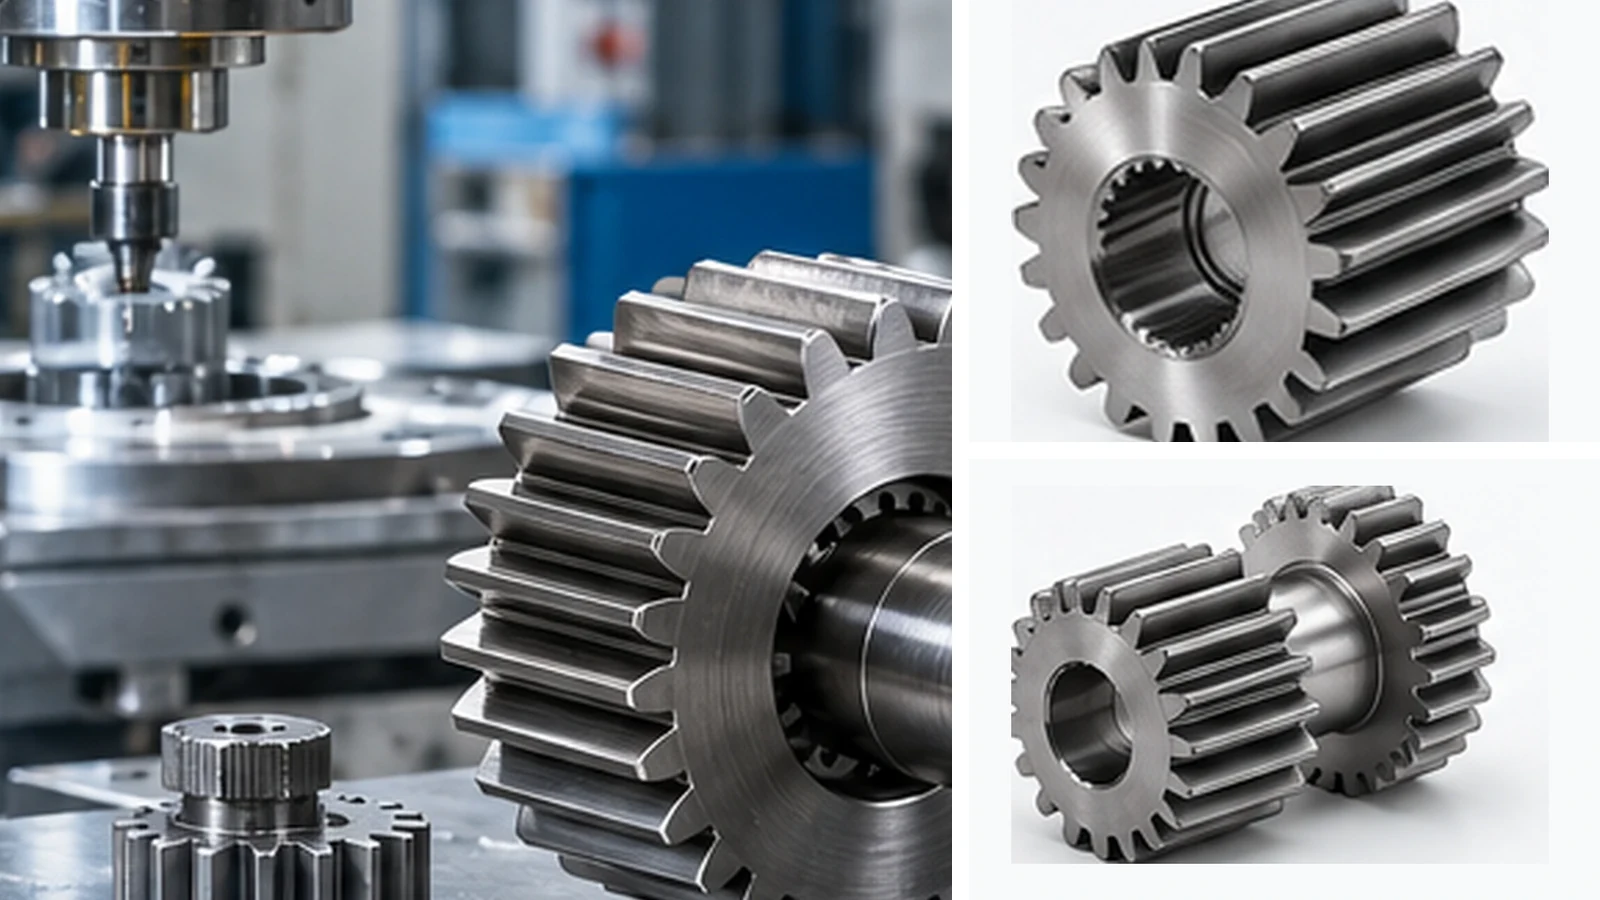
Технологический процесс изготовления соответствует чертежу: подготовка заготовки и токарная обработка, формирование зубьев, термообработка, при необходимости финишная обработка, механическая обработка шлицов/валов и контроль качества.
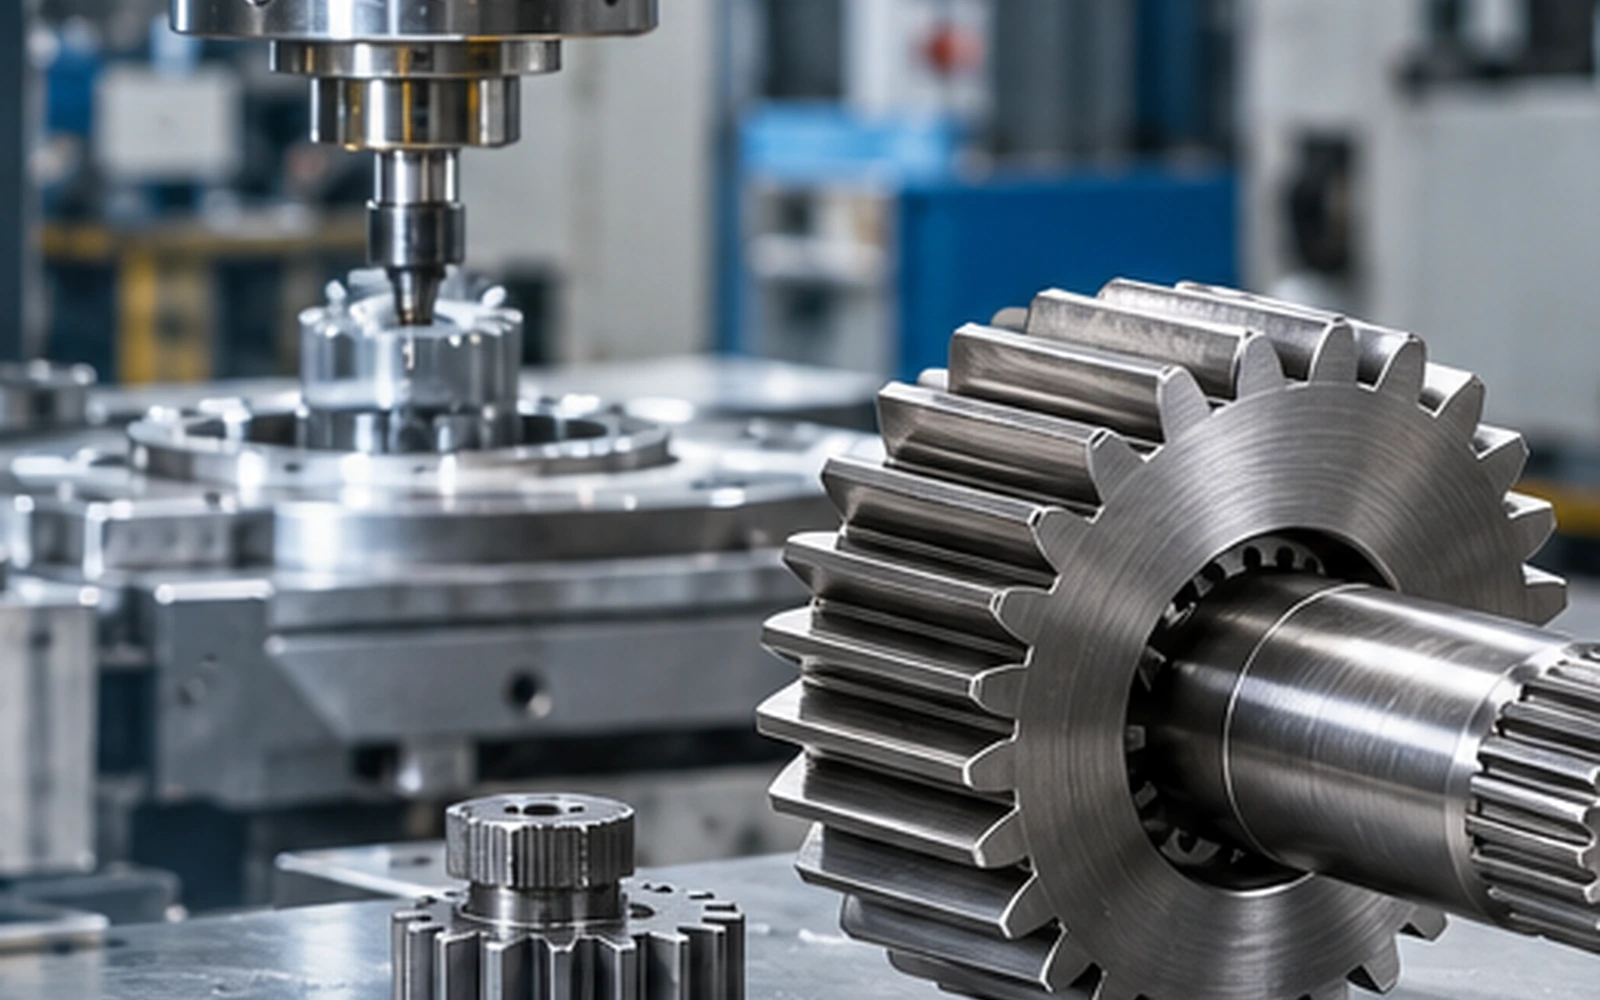
Не для каждого солнечного редуктора требуется каждая операция. Технологический процесс следует выбирать, исходя из чертежа и условий эксплуатации.
В процессе токарной обработки определяются отверстия, торцы, выступы и опорные диаметры, используемые в последующих операциях по изготовлению зубчатых передач и шлицев.
Для формирования наружных зубьев можно использовать зубофрезерование или строгание в зависимости от геометрии, доступа и требуемого процесса.
Внутренние или внешние шлицы, шейки валов, резьба, шпоночные пазы и крепежные элементы обрабатываются в соответствии с заданным чертежом.
Требования к материалу и твердости применяются в соответствии с чертежом и областью применения; требования к конкретному случаю должны быть указаны четко.
Шлифовка или другие виды финишной обработки используются, когда для волочения требуется более высокое качество зубьев, контроль биения или чистоты поверхности.
Проверка может включать измерения толщины/расстояния между зубьями/натяжения штифта, биения, данных профиля/шага и размеров интерфейса в соответствии с заданными параметрами.
Размерный отчет полезен только в том случае, если он охватывает характеристики, определяющие сборку и зацепление. При замене шестерен обычно больше внимания следует уделять посадке в отверстии или на шлице, толщине зубьев, биению и геометрии сопряжения, чем внешним измерениям.
Укажите, какие документы должны сопровождать отгрузку, чтобы план проверки был согласован до начала производства.
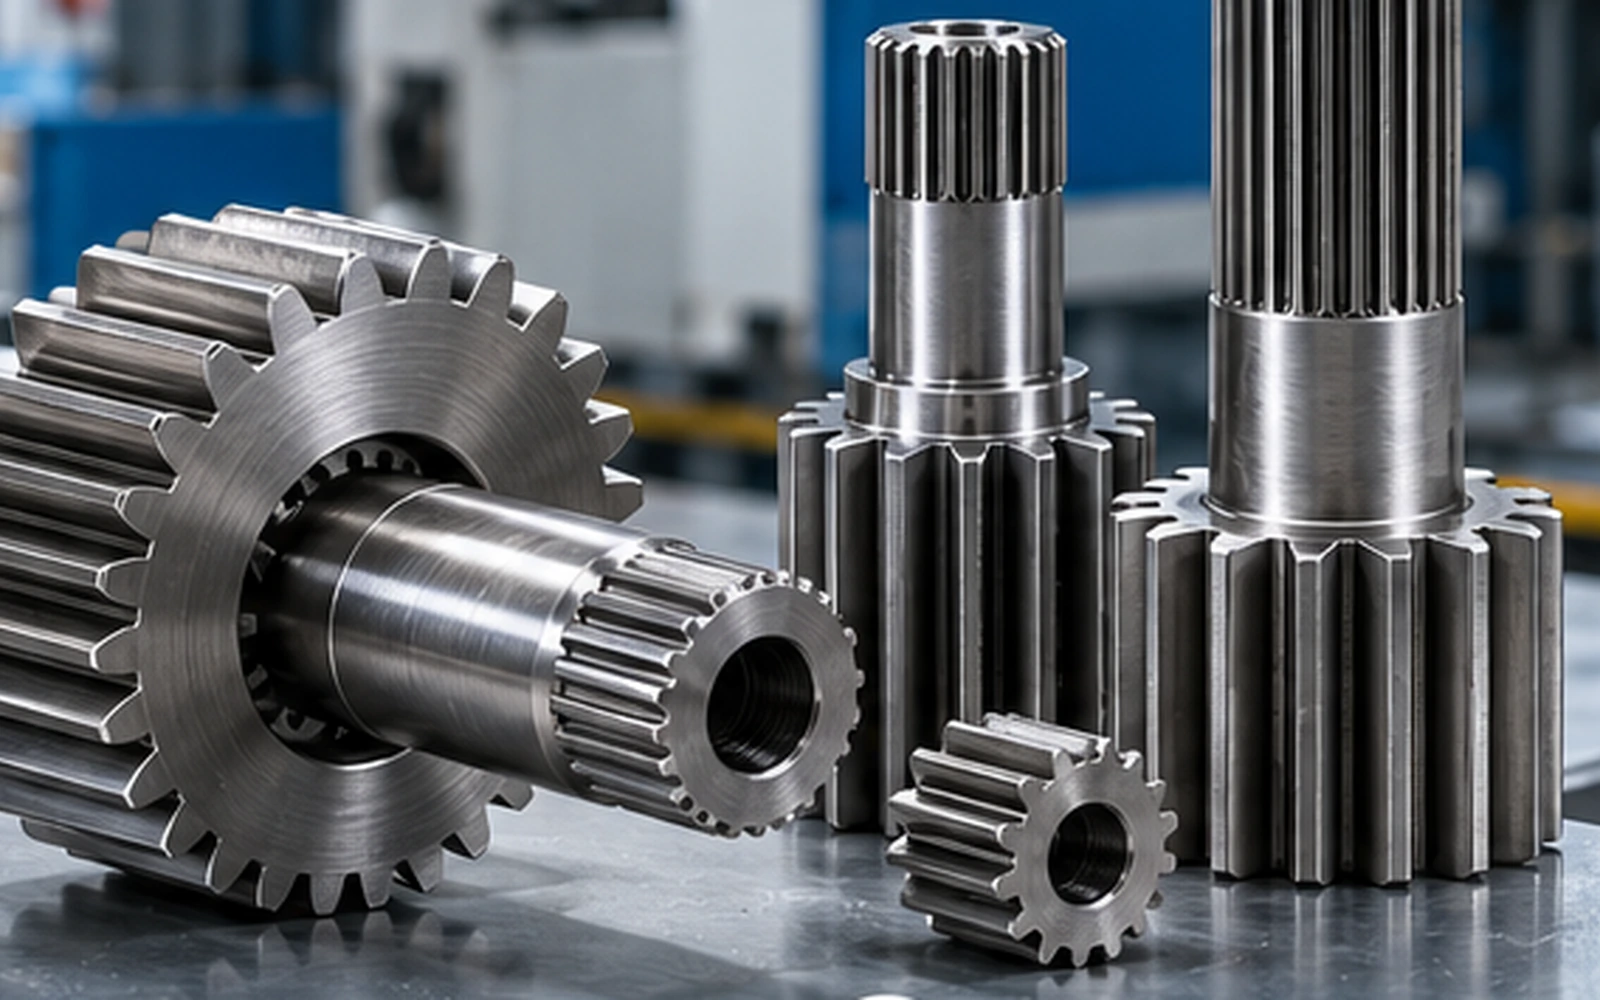
Обработайте опорные поверхности, которые будут контролировать последующие операции с зубьями и поверхностями контакта.
Создайте наружные зубья и обработайте отверстие, шлицы или элементы вала в соответствии с запланированной базовой схемой.
Примените метод контролируемой твердости/поверхностного покрытия с учетом деформации и окончательной обработки.
Завершите обработку ответственных зубьев или поверхностей подшипников/интерфейсов и проверьте характеристики, указанные на чертеже.
| Тема | Руководство для покупателя |
|---|---|
| Проверка носит выборочный характер. | Измеряйте характеристики, обеспечивающие функциональность, вместо того чтобы заполнять общие документы. |
| Влияние термической обработки | Если требуется финишная обработка после обработки, необходимо спланировать восстановление исходных параметров и базовых значений перед затвердеванием. |
| Встроенный риск вала | Длинные валовые детали могут потребовать дополнительного внимания к прямолинейности/соосности после обработки. |
| Упаковка — это часть обеспечения качества. | Защитите обработанные зубья, шлицы и посадочные места подшипников от коррозии и контакта металла с металлом. |
Пришлите чертеж, данные о зубьях, информацию о сопрягаемых компонентах, пошлину и количество. Мы проверим совместимость перед составлением коммерческого предложения.